国产女人18毛片18精品-久久久三级-国产夫妻视频-国产精品自拍在线-91国产视频在线-国产高清一级-美女脱裤子打屁股-黄色草逼网站-午夜av资源-成人黄色大片网站-国产女教师一区二区三区
<dfn id="u7feg"></dfn>
重力鋁鑄件-重力鋁鑄件耐壓測試怎么過-泊頭市東鳳輪胎模具有限公司
手機站
|
pad站
|
網(wǎng)站地圖
1380323086115343172222
首頁
產(chǎn)品中心
鑄鋁件
輪胎翻新設備
技術解答
公司簡介
聯(lián)系方式
當前位置:
首頁>
技術解答
>
常見問題
>
重力鋁鑄件耐壓測試怎么過
重力鋁鑄件耐壓測試怎么過
澆鑄鋁鑄件
|
鑄鋁皮帶輪加工
|
側板與活絡模具
來源:
聚源
發(fā)布時間:2026/4/18 11:43:15
重力鋁鑄件
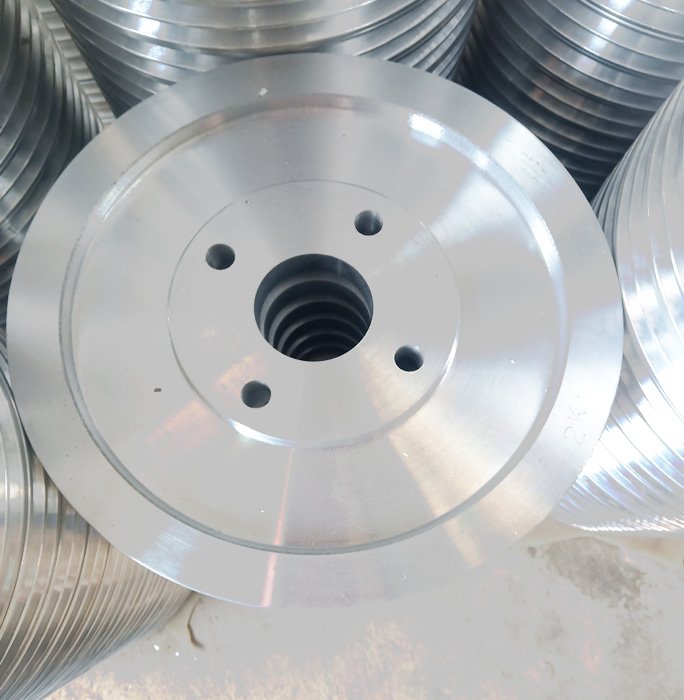
采用金屬模具重力澆鑄工藝,依靠鋁液自身重力填充成型,無需高壓輔助。鑄件致密度高、尺寸穩(wěn)定,內(nèi)部缺陷少,力學性能可靠,適合制作結構件、殼體及承重部件。生產(chǎn)靈活、成本可控,廣泛應用于機械、汽配等對強度與精度有要求的領域。
重力鋁鑄件
因成型方式依賴金屬液自重充填,內(nèi)部易出現(xiàn)氣孔、縮松、微裂紋等缺陷,直接影響耐壓性能。想要順利通過水壓、氣壓等耐壓測試,需從工藝、結構、檢測三方面嚴格把控。
澆鑄工藝是基礎。澆注溫度控制在 700-740℃,溫度過高易導致晶粒粗大、熱節(jié)縮松,過低則易產(chǎn)生澆不足、冷隔。模具需預熱至 250-350℃,確保鋁液流動順暢,減少卷氣與冷隔。合理設置冒口與冷鐵,對厚大部位加強補縮,減少縮孔縮松,從源頭降低滲漏隱患。
材料與熱處理同樣關鍵。優(yōu)先選用 A356、AlSi7Mg 等氣密性優(yōu)良的合金,熔煉時充分除氣除渣,降低氫含量。鑄件進行 T5/T6 固溶時效處理,提升致密度與強度,減少內(nèi)部微孔隙,增強耐壓穩(wěn)定性。
結構設計需避免應力集中與壁厚突變。盡量減少深腔、死角結構,壁厚均勻過渡,防止局部疏松。密封面與承壓區(qū)域適當加厚,預留合理機加工余量,避免加工后暴露內(nèi)部缺陷。
檢測與修補要規(guī)范。先通過 X 光、滲透檢測排查內(nèi)部缺陷,輕微針孔可采用浸滲密封處理,大幅提升氣密性。試壓時逐步加壓至標準壓力,保壓規(guī)定時間,觀察是否滲漏、變形。若局部滲漏,可在非關鍵區(qū)域采用補焊修復,關鍵承壓件缺陷超標則直接報廢。
通過全程工藝管控與分級檢測,
重力鋁鑄件
可穩(wěn)定達到耐壓要求,滿足泵體、閥體、液壓配件等產(chǎn)品的使用標準。
相關產(chǎn)品
加重內(nèi)胎
新型多功能修胎機
自轉式輪胎檢查機
快開門連鎖裝置多功能輪胎硫化罐
產(chǎn)品推薦:
鋁鑄件
|
硫化罐
|
大型鑄鋁件
|
工業(yè)輪胎模具
|
翻轉重力澆鑄機
|
鑄造造型機
|
公司簡介
|
服務承諾
|
市場展望
|
區(qū)域位置圖
|
配送方式
|
企業(yè)文化
|
聯(lián)系方式
|
銷售熱線
13803230861
郵箱地址
dongfeng@btdongfeng.com
公司地址
泊頭市寺門村鎮(zhèn)
泊頭市東鳳輪胎模具有限公司 2011(C)版權所有 并對網(wǎng)站所有內(nèi)容保留解釋權
冀ICP備19004222號-1
冀公網(wǎng)安備13098102000584號